橡胶密封件定制:从材料选型到公差控制的工程实践
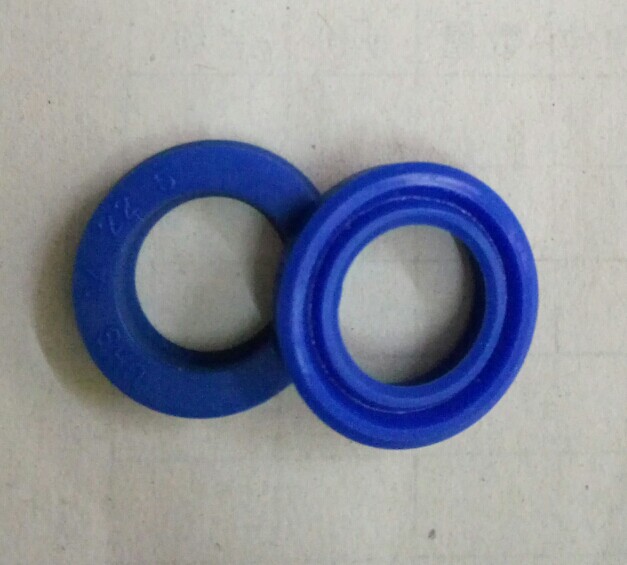
在工业制造领域,密封件虽小,却直接决定设备的运行可靠性与使用寿命。据中国橡胶工业协会统计,2023年我国橡胶密封制品市场规模已突破420亿元,其中非标定制类产品占比约37%,且年增长率维持在8%以上。这一数据背后,反映的是装备制造、汽车工业、石油化工等领域对密封方案日益个性化的需求。河北橡胶厂在密封件定制方面的技术积累,正是在这样的市场背景下逐步深化的。
材料选型:定制方案的起点
橡胶密封件定制的第一步并非测量尺寸,而是确定材料体系。不同工况对橡胶性能的要求差异显著:丁腈橡胶制品在耐油场景中表现优异,丙烯腈含量在18%至50%之间可调,含量越高耐油性越强,但低温弹性会相应下降;硅胶密封圈则适用于-60℃至200℃的宽温域,但耐油性较弱;氟橡胶虽然成本较高,却在耐化学腐蚀和耐高温方面具有不可替代性。
以某汽车零部件企业为例,其变速箱油底壳密封原采用普通丁腈橡胶,在夏季高温工况下出现硬化渗漏。后经材料分析,改用氢化丁腈橡胶(HNBR),丙烯腈含量调整至36%,并在配方中加入防老剂,使密封件在150℃老化试验中的压缩永久变形率从32%降至18%,使用寿命延长近两倍。
结构设计与公差控制
橡胶密封件的定制精度往往被低估。与金属件不同,橡胶在硫化成型过程中存在收缩率波动,一般丁腈橡胶的收缩率在1.5%至3.0%之间,硅胶可达3.5%至4.5%。因此,模具设计时必须依据材料特性进行补偿。对于O型圈这类标准结构,定制重点在于截面直径与内径的公差匹配;而对于异形密封条、橡胶减震垫等非标橡胶件,则需综合考虑装配间隙、压缩率与回弹性能。
行业实践中,静态密封的压缩率通常控制在15%至25%,动态密封则建议在8%至15%之间。压缩率过低会导致泄漏,过高则加速永久变形。某液压设备制造商曾因密封件压缩率设计为30%,导致阀体在运行200小时后出现明显泄漏,后调整为20%并优化沟槽设计,问题得以解决。
检测验证与批次一致性
定制密封件的质量验证不能仅依赖外观检查。正规流程应包括:硬度测试(邵氏A型,公差±5度)、拉伸强度与断裂伸长率检测、压缩永久变形试验(GB/T 7759标准)、耐介质试验以及低温脆性测试。对于耐油橡胶板类产品,还需按GB/T 1690进行体积变化率测定。
批次一致性是定制服务的核心挑战。橡胶混炼胶的门尼粘度波动、硫化温度曲线偏差、模具磨损等因素都会影响成品尺寸。建议采用统计过程控制(SPC)对关键尺寸进行监控,将CPK值控制在1.33以上。三河橡胶制品企业在服务某粮食加工设备客户时,通过每批次抽检硬度与内径尺寸,将密封圈装配不良率从2.1%降至0.4%以下。
典型应用场景与选型建议
- 石油化工:优先选用氟橡胶或氢化丁腈橡胶,关注耐芳烃、耐酸碱性能。
- 食品饮料:须符合FDA或GB 4806标准,硅胶与三元乙丙橡胶为常见选择。
- 汽车工业:耐油部位用丁腈橡胶,高温部位用氟橡胶或硅胶,减震部位用天然橡胶或丁基橡胶。
- 电子电气:硅胶密封圈兼顾绝缘与耐候,阻燃等级需达UL94 V-0。
橡胶密封件定制并非简单的来图加工,而是材料科学、模具工程与检测技术的系统集成。从耐油橡胶板到硅胶密封圈,从橡胶垫片加工到非标橡胶件开发,每一环节都需要数据支撑与工程判断。对于采购方而言,选择具备配方研发能力与过程控制体系的供应商,远比单纯比较单价更为关键。